⇦

CoroCut® 2 und dynamisches Drehen

Aktuelles - Referenz - CoroCut® 2 und dynamisches Drehen - HENKA

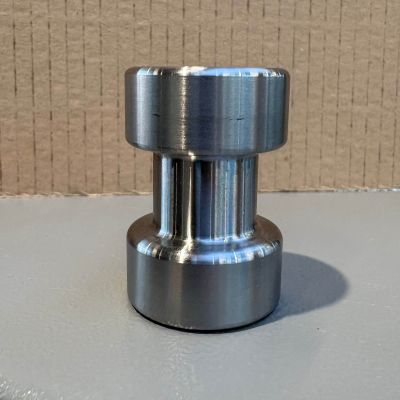
Einstich in 42CrMo: ein Werkzeug statt vier und 46 % weniger Bearbeitungszeit


Ein Einstich, vier Werkzeuge, 4:40 Minuten pro Bauteil. Dazu ein schlechtes Spanbild, Maschinenstopps und Späne, die stellenweise von Hand entfernt werden mussten. Vor dieser Situation stand einer unserer Kunden, ein Drehteilefertiger aus Sachsen. Bei 1.250 Stück pro Abruf summiert sich jede Sekunde.

Gemeinsam mit dem Kunden haben wir den Prozess analysiert. Das Ergebnis war keine Korrektur einzelner Schnittwerte, sondern eine andere Bearbeitungsstrategie: weg vom konventionellen Nutstechen, hin zum dynamischen Drehen mit einer runden Wendeschneidplatte.


Ausgangssituation


Der Einstich wurde bisher konventionell gefertigt. Dafür waren vier Werkzeuge im Einsatz: ein Stechwerkzeug mit 4 mm Breite sowie drei Drehhalter (PDJNL, SVJCR und SVJCL). Jedes Werkzeug musste einzeln eingerichtet und korrigiert werden.

  • Maschine: INDEX G200 mit Haupt- und Gegenspindel, 2 Revolver
  • Material: 42CrMo
  • Serie: Wiederholserie, aktueller Abruf 1.250 Stück


Lösung: Werkzeug und Strategie aus einer Hand


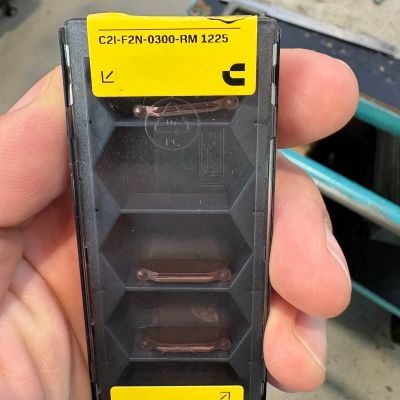
Die Lösung besteht aus zwei Teilen. Als Werkzeug kommt das CoroCut® 2 System von Sandvik Coromant mit runder Wendeschneidplatte zum Einsatz. Die Werkzeugbahn haben wir als dynamische Drehbearbeitung in Mastercam programmiert.

Statt mit voller Stechbreite einzutauchen, trägt die runde Wendeschneidplatte das Material mit geringer Zustellung und hohem Vorschub ab. Ein Werkzeug übernimmt damit die gesamte Bearbeitung des Einstichs.

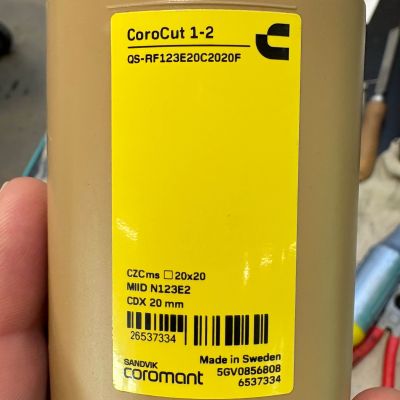
  • Halter: QS RF123E20C2020F
  • Wendeschneidplatte: C2I-F2N-0300-RM 1225
  • Zustellung (ap): 20 % der Plattenbreite


Vorher und nachher im Vergleich


Vorher

Dynamisches Drehen

Bearbeitungszeit pro Bauteil

4:40 min

2:30 min

Eingesetzte Werkzeuge

4

1


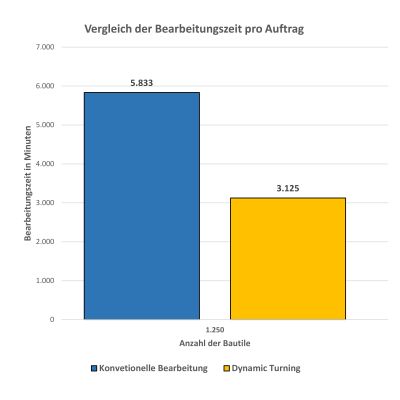
Ergebnis: über 45 Stunden weniger pro Abruf


Die Bearbeitungs- und Werkzeugwechselzeit für den Einstich sinkt um 130 Sekunden pro Bauteil. Das entspricht 46 %. Auf 1.250 Bauteile gerechnet sind das über 45 Stunden Maschinenzeit. Da es sich um eine Wiederholserie handelt, fällt die Einsparung bei jedem weiteren Abruf dieser Größe erneut an.

Standzeit und Maßhaltigkeit passen. Statt vier Werkzeuge einzeln zu korrigieren, stellt der Bediener nur noch eines ein. Dem gegenüber steht die Investition in ein neues Systemwerkzeug und die passenden Wendeschneidplatten.

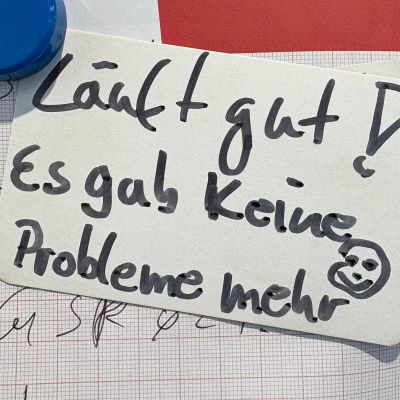
Die Rückmeldung aus der Fertigung hing bei unserem nächsten Besuch an der Maschine: „Läuft gut! Es gab keine Probleme mehr."