⇦

Neue Broschüre von Mikron Tool: CrazyDrill Non-Ferrous

Header - Aktuelles - Neue Broschüre von Mikron Tool: CrazyDrill Non-Ferrous  - HENKA

Bohren in Kupfer, Aluminium und bleifreiem Messing: leicht zerspanbar heißt nicht einfach zu bohren


Nichteisenmetalle gelten als leicht zerspanbar. Beim Bohren kleiner Durchmesser zeigt sich die andere Seite: lange Späne, Aufbauschneiden und Adhäsionsverschleiß machen den Prozess unruhig. Die neue Broschüre von Mikron Tool zeigt, wie sich das werkzeugseitig lösen lässt.

Broschüre herunterladen


Das Problem sitzt im Werkstoff, nicht im Bauteil


Kupfer, Aluminium und bleifreies Messing haben eine gemeinsame Eigenschaft: eine hohe Duktilität. Bei kleinen Durchmessern wird daraus eine große Herausforderung, unabhängig davon, was am Ende gefertigt wird. Drei Effekte treten dabei regelmäßig auf.
News - Problem Lange Wickelspäne - Mikron Tool - HENKA


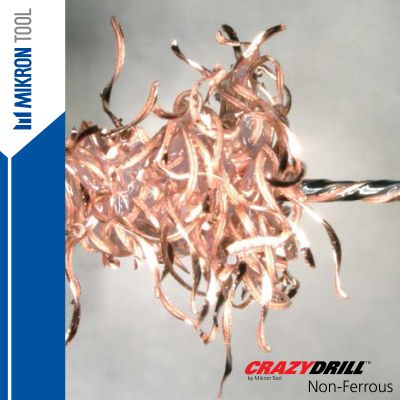
Lange Wickelspäne


Die hohe Duktilität führt zu langen Spänen, zu Problemen beim Spanabtransport und zur Bildung von Spänenestern. Die übliche Gegenmaßnahme ist ein Entspanzyklus, der die Spänelänge unter Kontrolle hält. Das bedeutet viele kurze Bohrstöße und damit eine längere Zykluszeit.

News - Problem Aufbauschneiden - Mikron Tool - HENKA


Aufbauschneiden


Das Material verklebt an der Schneide. Übermäßige Reibung und lokale Wärmeentwicklung begünstigen Materialanhaftungen, die sich negativ auf die Oberflächengüte, die Prozessstabilität und die Konsistenz der Bearbeitung auswirken.

News - Problem Adhäsionsverschleiß - Mikron Tool - HENKA


Adhäsionsverschleiß


Kupfer, bleifreies Messing und Aluminium verursachen starken Adhäsionsverschleiß. Er verkürzt die Standzeit der Werkzeuge drastisch und beeinträchtigt die Prozesssicherheit.

Bei bleifreiem Messing kommt ein zusätzlicher Punkt dazu. Im klassischen Automatenmessing CuZn39Pb3 wirken die fein verteilten Bleipartikel als Spanbrecher und bilden in der Kontaktzone zwischen Werkzeug und Span einen reibungsmindernden Schmierfilm. Fällt Blei weg, ändert sich das Zerspanungsverhalten, und zwar je nach Substitut unterschiedlich stark: CuZn37 besteht aus reinem Alpha-Gefüge und ist gut umformbar, zerspanungstechnisch aber deutlich anspruchsvoller. Siliziumhaltige Sondermessinge kommen dem Automatenmessing näher. Wer umgestellt hat, kennt den Unterschied aus der Praxis.


News - Die Werkzeugantwort: CrazyDrill Non-Ferrous - Mikron Tool - HENKA

Die Werkzeugantwort: CrazyDrill Non-Ferrous


Mikron Tool hat für genau diese Werkstoffgruppe eine eigene Bohrerfamilie entwickelt. Der CrazyDrill Non-Ferrous ist für Kupfer, Aluminium, bleifreies Messing und weitere Nichteisenlegierungen bis hin zu Bronze ausgelegt. Der Durchmesserbereich reicht von 0,2 bis 6,35 mm, die Bohrtiefe bis 12 x d. Drei konstruktive Elemente tragen die Lösung:

  • Degressive Spiralnut mit konstantem Kerndurchmesser. Sie sorgt für schnellen Spanabtransport und hält gleichzeitig die Werkzeugsteifigkeit hoch.
  • Schneidengeometrie mit Spanformgeometrie. Sie erzeugt kurze, kontrollierte Späne auch bei niedrigen Schnittgeschwindigkeiten und ist selbstzentrierend ausgelegt.
  • Keramikbasierte Beschichtung eXedur TDP. Mit 4.000 HV Härte und einem Reibungskoeffizienten von maximal 0,15 verhindert sie das Anhaften von Material an der Schneide.

Schneidgeometrie und Beschichtung zusammen senken den Adhäsionsverschleiß laut Hersteller um über 40 Prozent, ermittelt an Kupfer bei Ø 1,2 mm, 9,6 mm Bohrtiefe und 2.500 Bohrungen. Die Standzeit gibt Mikron Tool mit bis zu 40 Prozent länger an.


Weniger Bohrstöße statt mehr Drehzahl


Der Hebel liegt nicht in höheren Drehzahlen, sondern in tieferen Bohrstößen. Das rechnet sich besonders auf Maschinen mit begrenzter Drehzahl, etwa Drehmaschinen.

Mikron Tool dokumentiert das an einem Kupferbauteil (2.0040 / Cu-OF / CW008A, Ø 1,2 mm, 9,6 mm Bohrtiefe, 250 Bohrungen, Emulsion 8 Prozent, beide Werkzeuge bei vc 80 m/min): Das Wettbewerbswerkzeug arbeitete mit 0,04 mm/U Vorschub und Bohrstößen von jeweils 1,2 mm, der CrazyDrill Non-Ferrous NK mit 0,12 mm/U, einem ersten Bohrstoß von 4,8 mm und Folgestößen von 2,4 mm. Die Broschüre weist dafür sieben Schritte gegenüber zwei Schritten aus. Die Bearbeitungszeit sank um 62 Prozent.

Der zulässige erste Bohrstoß ist werkstoffabhängig und steht in der Schnittdatenübersicht der Broschüre. Für Aluminiumknetlegierungen liegt er beim Typ NK ab Ø 1 mm bei 4 bis 6 x d1, für Kupfer und bleifreies Messing bei 4 x d1.


Oberflächenqualität ohne Nachbearbeitung


Für Bohrungen mit Anforderungen an die Oberflächengüte hat der Hersteller an Aluminium EN AW-5083 gemessen (vc 120 m/min, f 0,12 mm/U, 250 Bohrungen):

Das Wettbewerbswerkzeug erreichte Ra 1,17 µm, der Typ NN mit Außenkühlung Ra 0,63 µm, der Typ NK mit integrierter Kühlung Ra 0,21 µm.
Beide Mikron-Ausführungen bleiben in diesem Versuch unter der Grenze von 0,8 µm.


Was im Prozess dazugehört


  • Kühlschmierstoff: Schneidöl wird empfohlen, alternativ Emulsion ab 8 Prozent mit EP-Additiven.
  • Kühlmitteldruck Typ NK: mindestens 15 bar bis 10.000 U/min, darüber mindestens 30 bar. Bei Außenkühlung gibt es keine Druckvorgabe, der Strahl muss aber direkt an die Bohrerspitze geführt werden.
  • Filterqualität bei innerer Kühlung: Standardfilter mit 0,05 mm oder feiner. Für Werkzeuge mit Außenkühlung nennt der Hersteller keine Vorgaben.
  • Zentrieren: Bis 8 x d ist auf regelmäßigen, geraden Oberflächen dank Selbstzentrierung kein Zentrier- oder Pilotbohrer nötig. Für 12 x d empfiehlt Mikron Tool eine Zentrierung mit dem CrazyDrill Twicenter, auf schrägen Flächen den CrazyDrill Crosspilot.
  • Nachschleifen: Die Ausführungen 8 x d und 12 x d sind nicht zum Nachschleifen geeignet. Der Typ NN 5 x d kann ab Ø 2,0 mm nachgeschliffen werden.

Broschüre und Beratung


Die Broschüre "CrazyDrill Non-Ferrous: Bohren bis zu 12 x D" enthält die vollständigen Schnittdaten je Werkstoffgruppe, alle Abmessungen und Artikelnummern.

Sie bohren Nichteisenmetalle in größeren Durchmessern oder kämpfen an anderer Stelle im Prozess mit Standzeiten und Spänebildung? Sprechen Sie uns an, wir prüfen die passende Lösung aus unserem Sortiment.

Broschüre herunterladen